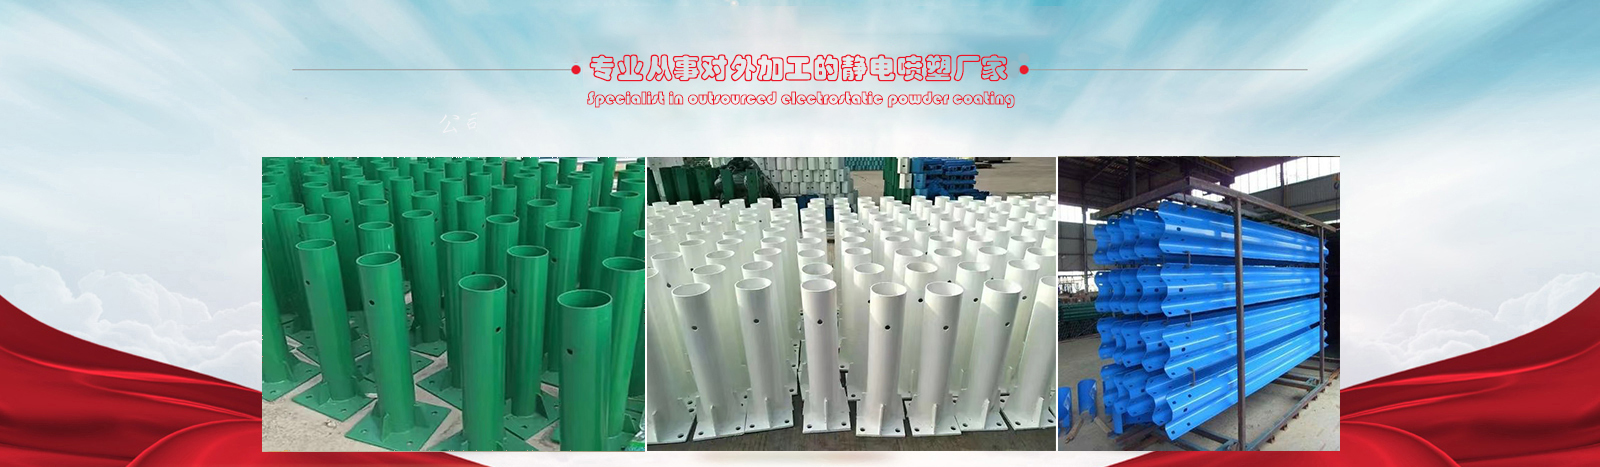
静电喷塑工艺与传统的喷漆工艺相比较,具有的显著优势,不需稀料,施工对环境无污染,对人体无毒 害;涂层外观质量优异,附着力及机械强度强;镇江喷塑加工厂家指出,喷涂施工固化时间短;涂层耐腐耐磨能力高出很多;不需 底漆;施工简便,对工人技术要求低;成本低于喷漆工艺;有些施工场合已经明确提出使用静电喷塑 工艺处理;静电喷粉喷涂过程中不会出现喷漆工艺中常见的流淌现象。
喷塑加工附着上粉率低原因——镇江喷塑加工厂来为大家道来:
一:涂层冲击性能差,附着力低
主要原因:
①磷化膜过厚;
②烘烤温度低,粉末没有充分固化;
③粉末品质差;
④粉末过期;
⑤涂层太厚;
⑥除油除锈不彻底;
⑦两种不同性质的粉末相混。
解决措施:
①涂装磷化参数(如浓度、温度、时间等);
②调整固化条件;
③粉末厂改善粉末质量;
④检查粉末生产日期,过期粉先检验,合格才能用;
⑤测量膜厚,并调整喷涂参数;
⑥加强前处理;
⑦加强现场管理。
二:粉末飞扬,上粉率低
主要原因:
①静电发生器无高压或不足;
②工件接地不良;
③气压太大;
④挂具导电不良;
⑤粉末品质不佳;
⑥回收装置风道堵塞或回收系统无法正常运转(不锈钢喷塑喷漆)。
解决措施:
①检查有无高压输出;
②检查输送链接地是否良好;
③减少出粉气压;
④定期清洗(脱漆)或更换;
⑤检查粉末质量,如粒度和树脂份;
⑥检查风道和风机。